
行业资讯
从铸造到成品:Casteks一站式铸造与加工流程
2026-04-24
了解详细
CONTENTS · 本文结构
01 | ADI铸件是什么 | 定义、奥贝体组织与普通球铁的区别 |
02 | 性能特点 | 强度与韧性、耐磨性、强度重量比;ASTM A897M等级 |
03 | 与球铁、铸钢、锻件的差异 | 对比表,ADI替代锻件的适用边界 |
04 | 制造工艺 | 熔炼、铸造、等温淬火的流程与工艺窗口 |
05 | 应用领域 | 汽车、精密机床、机器人 |
06 | 选型与供应商评估 | 四个评估维度,凯仕铁的做法 |
07 | 常见问题 | 五个高频问题 |
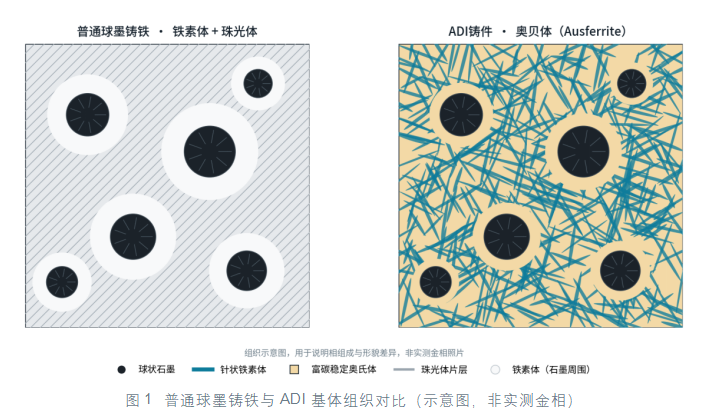
ADI是在高质量球墨铸铁基础上,经奥氏体化和等温淬火处理得到的铸铁材料。石墨依然保持球状,负责割断基体、缓和应力集中;变化发生在基体上:普通球铁中的铁素体和珠光体,被奥贝体(Ausferrite)取代。
奥贝体由针状铁素体和富碳稳定奥氏体交织而成,不含碳化物,这一点与钢中的贝氏体不同。等温转变时,碳从铁素体排入周围的奥氏体,使后者稳定到室温;这部分残余奥氏体提供塑性储备,是ADI兼顾强度与韧性的组织基础。等温温度不同,针状铁素体的粗细和奥氏体含量随之改变,同一基础铁水便能得到不同的强韧搭配,相关标准据此划分出系列牌号。
从性能区间看,ADI填补了普通球铁与锻钢之间的一段空白:强度明显高于常规球铁,又保留铸造成形的结构自由度。汽车、工程机械、农业机械等领域的齿轮、传动件和结构件,是它较早落地的方向。
ADI的价值在于多项性能之间的平衡,而不是某一项指标超过所有材料。工程选型时常关注三个维度:
维度 | 形成机理 | 工程意义 |
强度与韧性 | 针状铁素体提供强度,富碳奥氏体提供塑性储备 | 承受冲击载荷的齿轮、高循环疲劳件、重载结构件 |
耐磨性 | 稳定奥氏体在局部应力下发生应变诱导马氏体转变,表面硬化;球状石墨有助于储存润滑介质 | 齿轮、传动件、工程机械易损件 |
强度重量比 | 密度约7.1 g/cm³,较钢低约10%,强度可达1600 MPa级 | 满足力学要求的前提下,通过结构优化减重 |
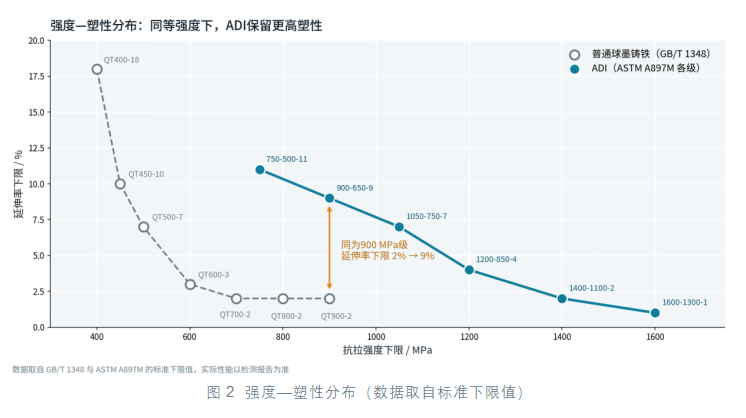
ASTM A897/A897M按强度由低到高划分六个等级,下表为标准下限值,实际数值以检测报告为准。截面越大,淬透性越受限,大截面件需用Cu、Ni、Mo等合金元素调节。
牌号(A897M) | 抗拉强度 MPa | 屈服强度 MPa | 延伸率 % | 常见选用倾向 |
750-500-11 | 750 | 500 | 11 | 韧性要求较高、有冲击载荷的结构件 |
900-650-9 | 900 | 650 | 9 | 通用结构件、中等载荷齿轮 |
1050-750-7 | 1050 | 750 | 7 | 齿轮、曲轴等疲劳件 |
1200-850-4 | 1200 | 850 | 4 | 高载荷齿轮、耐磨传动件 |
1400-1100-2 | 1400 | 1100 | 2 | 耐磨要求突出的零件 |
1600-1300-1 | 1600 | 1300 | 1 | 高硬度、高耐磨场合,塑性较低 |
同为900 MPa级,GB/T 1348中QT900-2的延伸率下限为2%,A897M的900-650-9为9%:ADI在同等强度下保留了更高的塑性,这是它与普通球铁拉开差距的关键。
延伸阅读 |
维度 | 普通球墨铸铁 | ADI铸件 | 锻钢(调质) |
基体组织 | 铁素体 / 珠光体 | 奥贝体 | 回火索氏体等,取决于钢种 |
抗拉强度 | 约350–900 MPa(GB/T 1348) | 约750–1600 MPa(A897M) | 取决于钢种与热处理,可达到或超过ADI |
密度 | 约7.1 g/cm³ | 约7.1 g/cm³ | 约7.85 g/cm³ |
成形自由度 | 高,可铸复杂结构 | 高,可铸复杂结构 | 受锻造工艺限制,复杂内腔难成形 |
加工余量 | 较小 | 较小,近净成形 | 较大 |
疲劳与耐磨 | 一般 | 良好,随牌号提高 | 取决于钢种与表面强化 |
ADI不能替代所有锻件,但在部分零件上可以成为锻钢的可选方案。较适合的对象是结构复杂、强度要求在1600 MPa以内、对减重和近净成形有要求的零件;冲击载荷很大、截面特别厚或强度要求更高的零件,仍以锻钢为主。
替代带来的收益集中在三点:铸造可直接成形复杂结构,减少后续机械加工;近净成形降低加工余量造成的材料损耗;部分零件在材料、加工和能耗上的综合成本低于热处理锻钢件,需按零件逐项核算。
延伸阅读 |
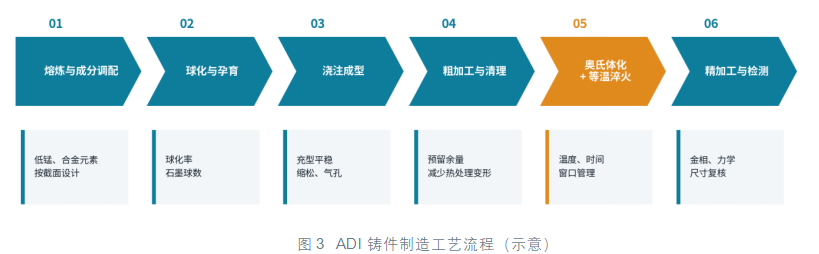
ADI的性能来自完整的工艺链,热处理只是其中一环:铸态质量决定基础,热处理决定性能落在哪个区间。
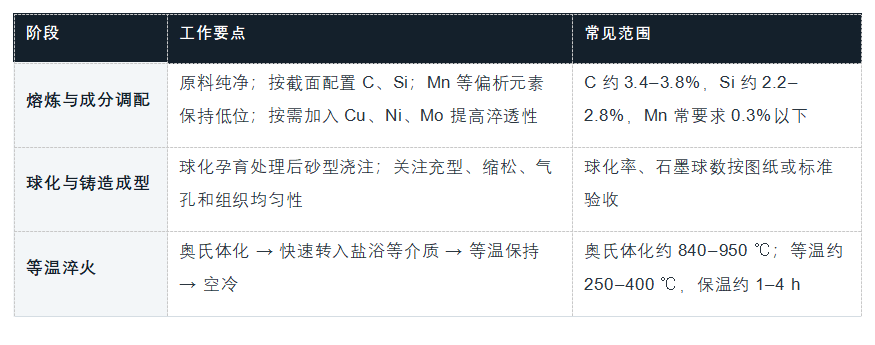
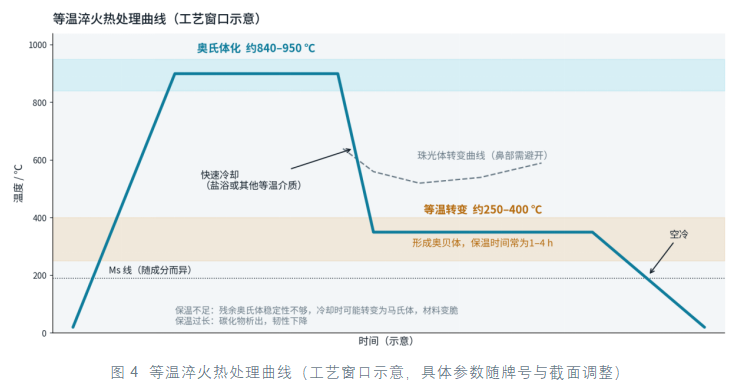
温度的选择决定强韧搭配:较低的等温温度(约250–300 ℃)得到更细的针状组织,强度和耐磨性更高;较高的等温温度(约350–400 ℃)使奥氏体含量增加,延伸率和韧性更好。保温时间同样有窗口:偏短时,奥氏体含碳量不足、稳定性差,冷却中可能转变为马氏体而变脆;偏长时,碳化物析出,韧性下降。
热处理后材料硬度和强度明显升高,机械加工通常安排在等温淬火之前:粗加工后预留适当余量,热处理之后只做必要的精加工或磨削。成品性能由化学成分、铸态组织、热处理温度和保温时间共同决定。
延伸阅读 |
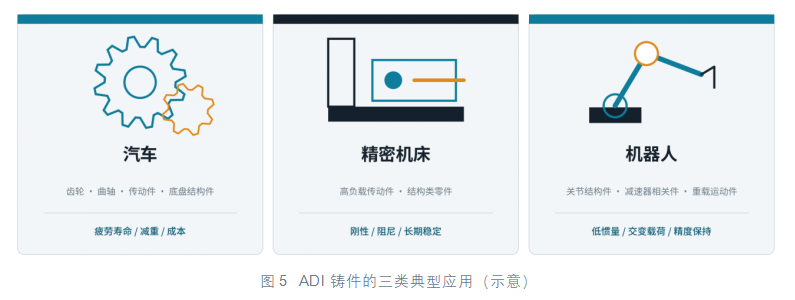
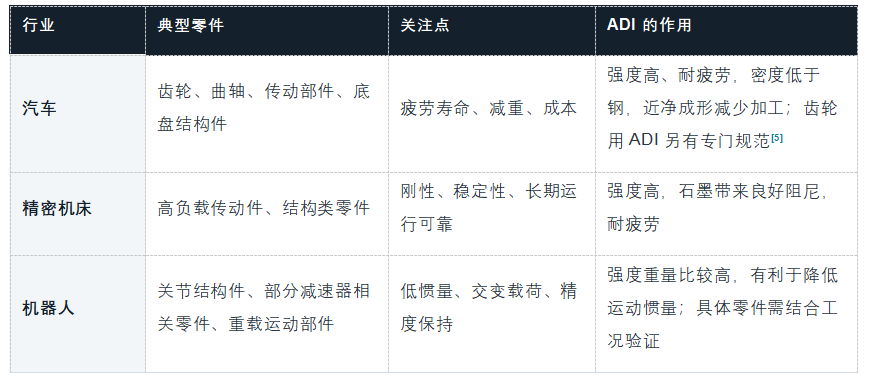
除上述三类外,工程机械和农业机械中的齿轮、传动件和耐磨件,也是ADI的常见应用方向。
延伸阅读 |
采购时不能只看材料名称。ADI的性能建立在铸态质量之上,又依赖热处理窗口的稳定管理,可以从四个维度评估:
评估维度 | 重点查看 | 原因 |
球铁铸造稳定性 | 球化率、石墨球数、缩松与气孔检测记录 | 铸态组织不稳定,后续热处理难以补救,性能一致性无从谈起 |
热处理能力 | 炉温均匀性、等温介质管理、工艺窗口记录、金相与力学检测 | ADI性能由温度和时间窗口决定,窗口波动会直接反映在组织上 |
行业应用经验 | 同类零件的开发案例与工况验证 | 汽车件看疲劳寿命,机器人件看重量与刚度,机床件看稳定性,方案需按工况调整 |
批量一致性 | 光谱成分、金相、硬度与拉伸数据的批次追溯 | 批量供货看的是每一批的稳定表现,而非单件样品 |
凯仕铁专注于工业铸件及定制化铸造解决方案,产品覆盖机床、汽车、电梯、农机和装备制造等领域;企业传承可追溯至1965年的苏州铸造厂,现有一个运营中心和三座铸造工厂。在ADI及高性能球铁零件的开发中,按下列顺序逐环节把关,并提供球墨铸铁铸造、高性能铸铁材料开发、复杂结构件制造和工艺优化支持:
01 材料设计 | 02 铸造工艺 | 03 热处理 | 04 性能验证 |
Q1 | ADI铸件是什么材料? ADI是经等温淬火处理的球墨铸铁,基体为奥贝体,也称奥贝球铁。 |
Q2 | ADI比普通球铁强在哪里? 强度更高(A897M各级为750–1600 MPa,普通球铁常见350–900 MPa),耐磨和疲劳表现也更好;同等强度下,ADI的塑性更高。 |
Q3 | ADI能整体替代锻钢吗? 不能一概而论。结构复杂、强度要求在1600 MPa以内、重视减重和近净成形的零件较适合;冲击载荷很大或截面很厚的零件,仍以锻钢为主。 |
Q4 | ADI主要用在哪些行业? 汽车、工程机械、农业机械、机器人和精密机床等,典型零件包括齿轮、曲轴、传动件和结构件。 |
Q5 | ADI铸件的生产难点是什么? 集中在四处:铸态质量、化学成分、热处理工艺窗口和批量一致性。 |
平台信息提交-隐私协议
· 隐私政策
暂无内容