行业资讯
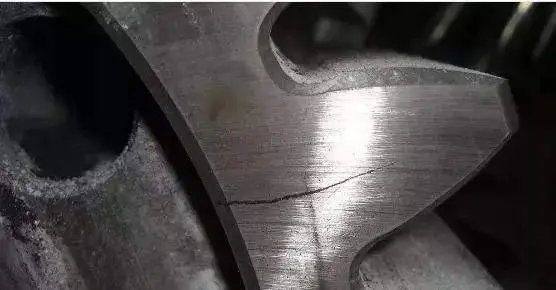
裂纹缺陷:热裂与冷裂的鉴别诊断
2025-06-30
了解详细
大型铸件砂型设计不是简单地按产品图纸制作砂型,而需要综合考虑铸件结构、材质、充型过程、凝固顺序和后续加工要求。对于机床床身、底座、立柱及高端装备结构件而言,砂型设计是否合理,会影响铸件成型质量、内部缺陷出现的概率、尺寸稳定性和生产成本。
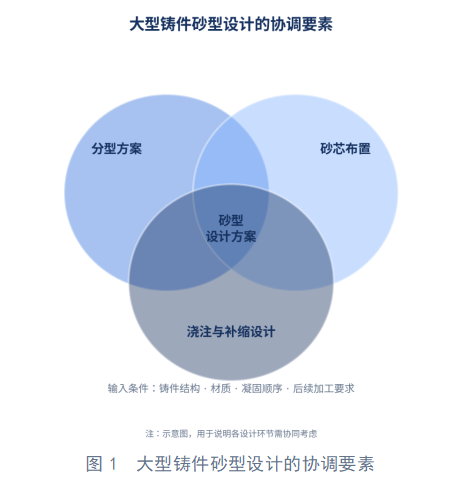
大型铸件砂型设计的关键任务,是在满足产品结构与质量要求的基础上,协调分型方案、砂芯布置、浇注系统和凝固补缩设计。对于采用树脂砂工艺的铸件,还需结合型砂性能、砂型强度和排气条件综合评估。 |
SECTION 01
大型铸件通常结构复杂、局部壁厚差异明显、砂芯数量较多,工艺设计既要让砂型能够成型,也要兼顾以下三个方面。
考虑方面 | 要点说明 |
结构与工艺适配 | 分析铸件壁厚、筋板、孔腔、加工基准面及局部厚大区域,识别可能出现的充型困难、热节和变形隐患。 |
砂型与砂芯稳定 | 大型砂型在合箱、搬运和浇注过程中需保持足够的强度与定位精度;砂芯支撑不足或排气设计不合理,可能增加芯偏移、气孔及局部壁厚不均的概率。 |
凝固与补缩 | 铸件凝固时体积会发生变化,局部补缩不足可能形成缩孔或缩松,需结合铸件结构和材料特性设计浇注、冒口及必要的冷却措施。 |
ASM Handbook《Casting》中关于浇注系统设计的章节指出,浇注系统承担金属液输送与充型功能,设计时需考虑流体运动规律及夹杂物的防治;砂型铸造工艺设计方面的研究,也将分型面、浇注系统、定向凝固、冒口和砂芯设计列为关键环节。上述环节相互影响,需要协同考虑(如图1所示)。
SECTION 02
分型面是上、下砂型或不同型块之间的分界面,其位置会影响造型操作、砂芯数量、浇注系统布置及铸件尺寸精度。确定分型方案时,可从三个维度评估。
评估维度 | 要点说明 |
造型操作与结构适配 | 产品结构允许时,可优先评估较简单的分型方案,减少不必要的型块和复杂分型结构;但对于具有倾斜面、深腔或复杂筋板的大型铸件,仍须根据实际结构确定分型方式,不能为追求分型简单而增加砂芯或影响成型质量。 |
加工基准与尺寸要求 | 机床床身、滑座和底座等零件,应结合后续加工面、装配基准及关键尺寸要求确定分型位置。分型面穿过关键加工区域,可能增加错箱、飞边清理和尺寸保障的难度。 |
起模与砂型强度 | 还应考虑起模方向、起模斜度、局部砂型强度以及型腔是否容易损伤。相关参数依据模型结构、造型方式和砂型材料确定,不宜直接套用固定角度或统一尺寸。 |
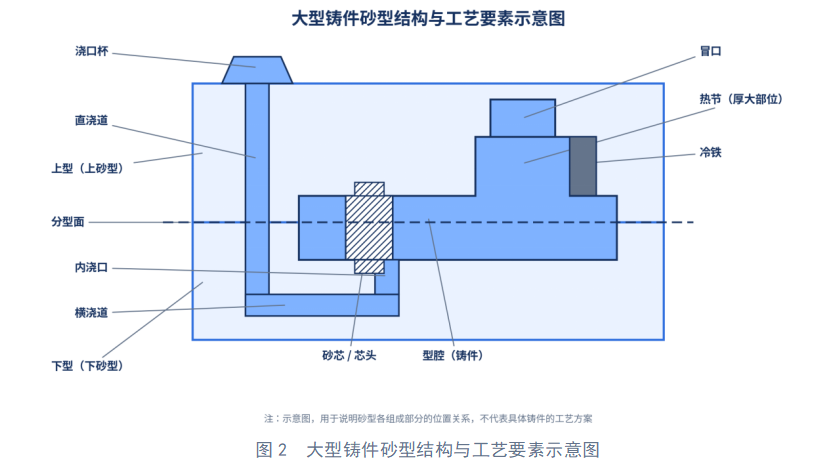
分型面、砂芯、浇注系统、冒口与冷铁在砂型中的相对位置,可参考图2。
SECTION 03
砂芯用于形成铸件内部孔腔、通道及外部无法直接起模的复杂结构。大型铸件砂芯设计的重点,不只是保证形状,还包括定位、支撑、排气和清理。
定位可靠:应根据砂芯尺寸、重量、受力情况及装配空间设计芯头和支撑结构,降低砂芯在合箱与浇注过程中发生位移的概率。
排气路径合理:浇注过程中,型腔与砂芯会产生或释放气体,排气通道不畅可能增加气孔等缺陷的概率,需结合砂芯结构、涂料及型砂透气性能进行设计。
落砂与清理:内部通道复杂的铸件,应提前评估砂芯能否顺利清除,避免清理困难影响交付质量。
需要注意的是,砂芯数量越少并不一定越好。设计时应综合比较造型难度、尺寸精度、砂芯稳定性和清理成本,选择适合具体铸件的方案。
SECTION 04
浇注系统负责将金属液引入型腔,冒口则在适用的工艺设计中为凝固收缩提供补缩金属液,两者需要与铸件结构、材料和凝固过程协同设计。
大型铸件需要评估浇注位置、内浇口分布、流道截面及金属液流动路径,尽量减少不合理的冲击、卷气和充型不均。具体方案应结合材质、铸件尺寸及模拟结果确定。
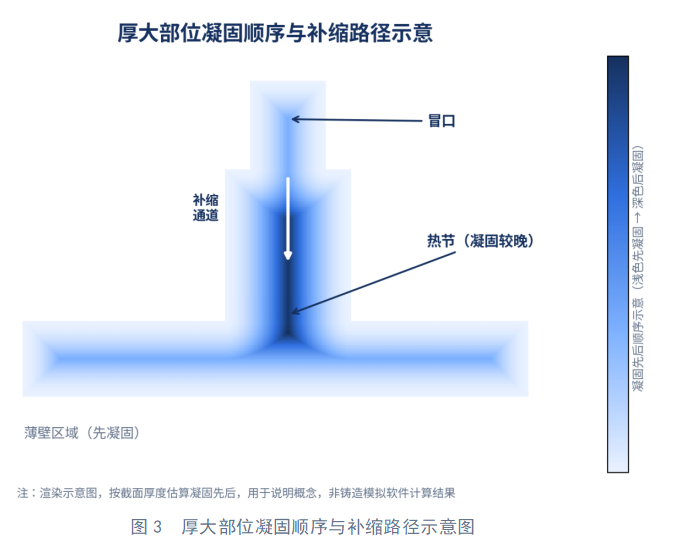
厚大截面及壁厚交汇处可能形成热节。工程人员应分析这些区域的凝固时间与补缩通道,再评估冒口位置、尺寸和冷铁布置(如图3所示)。增加冒口数量并不一定能解决缩松,关键在于补缩是否有效、凝固顺序是否合理。
Ductile Iron Society 公布的缩松研究,将浇注温度、硅含量、石墨形态、球化处理相关因素及孕育方式等纳入试验变量,说明球墨铸铁缩松的防治需要综合考虑金属液与工艺条件,而非单独调整砂型或冒口。该研究针对球墨铸铁,不宜不加区分地套用于所有灰铁或铸钢件。
SECTION 05
对于结构复杂或内部质量要求较高的大型铸件,可以通过铸造模拟辅助工艺评审。模拟分析通常可用于评估:
金属液充型路径及可能的充型不充分区域;
温度分布与凝固顺序;
局部热节及缩孔、缩松的出现位置;
浇注系统、冒口和冷铁方案的调整方向。
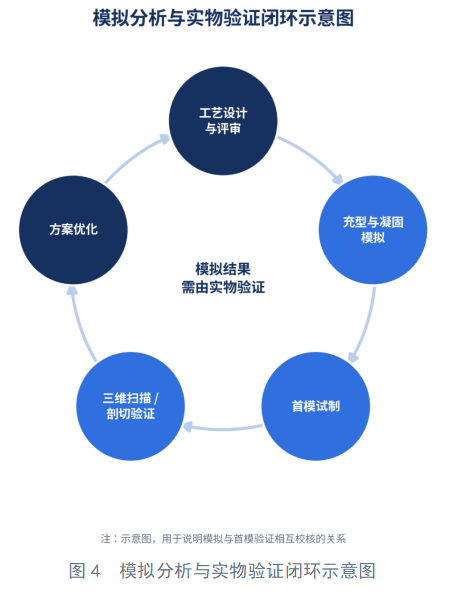
模拟结果不是铸件质量合格的直接证明。模型、材料参数和边界条件都会影响预测结果,所以还需要通过首模试制、尺寸测量、必要的无损检测或剖切验证,检查实际结果与模拟判断是否一致(如图4所示)。 |
SECTION 06
树脂砂和覆膜砂各有适用范围,不能只凭工艺名称判断哪一种更适合大型铸件。
砂型工艺 | 选型时的关注点 |
树脂砂工艺 | 常用于机床床身、底座及其他较大尺寸的工业铸件,工艺设计需要关注砂型强度、砂芯性能、排气和型砂质量。 |
覆膜砂工艺 | 需结合其材料特性、制芯方式、产品结构及生产条件,评估对具体铸件的适用性。 |
实际选型应综合考虑材质、铸件重量与尺寸、壁厚分布、内部结构、质量要求、年需求量及后续加工要求。必要时,可在技术评审阶段比较不同工艺方案的质量隐患、制造成本和生产可行性。
SECTION 07
大型铸件的质量不只取决于砂型本身,还与产品图纸评审、材料选择、浇注系统设计、凝固顺序设计、检测验证及批量生产管理密切相关。对采购企业而言,供应商能否在项目早期识别工艺隐患,并通过试制和验证持续优化方案,是评估合作能力的重要依据。
凯仕铁金属科技有限公司专注于工业铸件、铸铁件及定制化铸造解决方案,产品广泛应用于机床、汽车、电梯、农机、动力设备及高端装备制造领域。凯仕铁的服务流程涵盖技术评审、工艺设计与评审、首样交付及量产,并公开展示了三维扫描、无损检测和首模验证等质量管理环节。对于大型机床铸件和高端装备铸件项目,客户可根据图纸、材质、重量、关键尺寸及验收要求,与凯仕铁开展前期技术沟通,评估适合的铸造工艺与质量验证方案。
如果您正在开发大型机床床身、底座、支架或其他工业铸件,建议在报价前提供产品图纸、材质要求、单件重量、年需求量及关键质量标准。凯仕铁可据此开展技术评审,帮助客户从工艺可行性、质量要求和生产条件等方面评估定制化铸造解决方案。 |
SECTION 08
大型铸件砂型设计是一项系统性工艺工作,需要把分型面、砂芯、浇注系统、补缩设计和凝固模拟结合起来考虑。合理的设计不能只追求砂型结构简单,还应兼顾充型质量、内部缺陷、尺寸精度、清理难度和生产成本。
对于机床与高端装备制造企业而言,在项目早期开展工艺评审,并通过首模试制和检测验证持续优化设计,有助于减少反复试制带来的损耗,提升铸件质量管理的可追溯性。
SECTION FAQ
Q1 大型铸件砂型设计主要包括哪些内容?
主要包括铸件摆放与分型面设计、砂芯设计、浇注系统设计、冒口与冷铁布置、排气设计以及砂型强度和起模方案评估,具体内容需结合铸件材质和结构确定。
Q2 大型铸件为什么容易出现缩孔或缩松?
厚大截面和壁厚交汇处可能形成热节。如果凝固顺序、补缩通道或金属液工艺条件不合适,就可能产生缩孔或缩松,应结合工艺分析和实际检测判断。
Q3 树脂砂适合大型机床铸件吗?
树脂砂可用于多种大型机床铸件,但是否适合具体产品,需要综合考虑铸件尺寸、材质、砂型与砂芯性能、质量要求及生产条件,不能只凭尺寸决定。
Q4 铸造模拟能否保证大型铸件没有内部缺陷?
不能。模拟可以辅助预测充型和凝固情况、比较工艺方案,但结果受模型和参数影响,仍需通过首模试制、尺寸测量及适用的检测方法进行验证。
Q5 选择大型铸件供应商时应重点考察什么?
建议考察供应商的技术评审能力、砂型与砂芯设计、浇注及补缩工艺、模拟分析、首样验证、检测条件和批量交付管理,并确认其能力与产品材质、尺寸及验收要求相匹配。
平台信息提交-隐私协议
· 隐私政策
暂无内容