
行业资讯
球铁铸件内的铁素体含量一般有什么标准?
2025-06-16
了解详细
机床铸件是机床设备的重要基础部件,对尺寸稳定性、刚性和内部质量都有较高要求。在实际生产中,缩松是影响铸件内部质量的常见缺陷之一,尤其容易出现在大型床身、底座、滑座等厚大截面结构中,一旦补缩不足,内部就可能留下疏松区域。
那什么是铸件缩松?为什么机床铸件容易出现缩松?又该如何通过工艺优化加以解决?下面分别说明。
01 | 什么是机床铸件缩松? |
金属由液态转变为固态时会发生体积收缩。凝固过程中如果缺少足够的液态金属补充,铸件内部就会形成微小孔洞或疏松区域,这类缺陷称为缩松。它与集中、体积较大且形状较规整的缩孔不同,缩松的孔隙细小而分散,常出现在最后凝固的区域。按照分布尺度,缩松通常分为宏观缩松和微观缩松:前者是借助目视或检测设备即可发现的较大疏松区,后者则是分布在枝晶之间的细小孔隙,需要借助金相等手段观察。
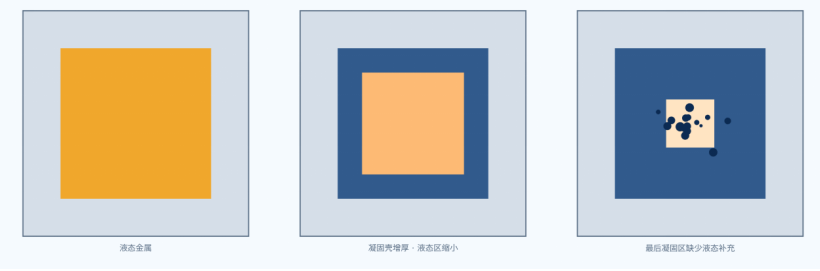
图1 缩松形成过程示意:外层先凝固,末端区域缺少补缩金属液
对机床铸件而言,缩松不仅会降低内部致密性,还可能影响机械性能、加工稳定性和长期使用可靠性,例如加工后在表面暴露出孔洞,或在承载过程中成为应力集中的起点。
02 | 为什么机床铸件容易出现缩松? |
机床铸件普遍外形尺寸大、壁厚变化明显,床身、工作台、滑座、底座等部位还常存在局部厚大热节。薄壁区冷却快、先凝固,厚大区冷却慢、后凝固,凝固时间的差异使厚大区域成为最后凝固区(见下图)。如果补缩通道不畅,这里就最容易留下缩松。归纳起来,常见成因集中在结构、浇注系统与冒口三个方面:
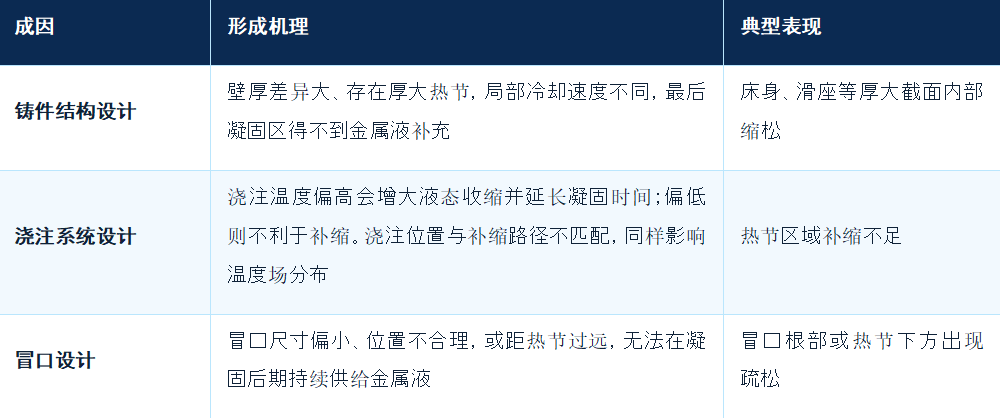
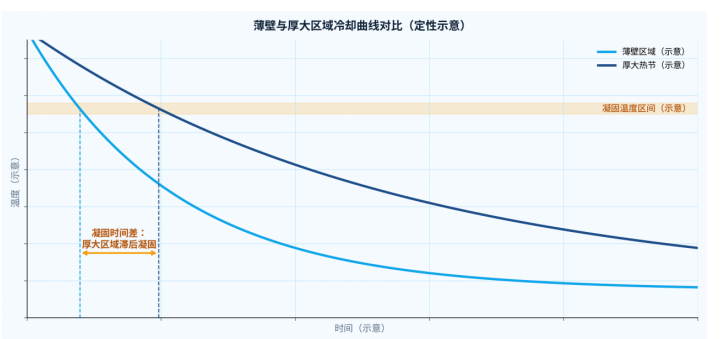
图2 薄壁与厚大区域冷却曲线对比:厚大热节凝固滞后
需要说明的是,不同材料对缩松的敏感性并不相同。灰铸铁和球墨铸铁在凝固后期有石墨析出膨胀,可以部分抵消收缩,但球墨铸铁呈糊状凝固,对铸型刚度和铁液状态更敏感,工艺设计时尚需留意。不能简单套用固定的浇注与冒口方案,而应结合产品结构与材料特性逐件分析。
03 | 机床铸件缩松有哪些解决方法? |
解决缩松应从工艺源头入手。常见优化措施包括调整浇注系统、优化补缩路径、改善凝固顺序和处理热节区域。目前较成熟的做法,是在投产前借助铸造模拟(模流分析)软件进行工艺验证,提前观察金属液充型过程、温度场变化与凝固过程,并识别缩松倾向较高的区域。需要强调的是,模拟本身并不能消除缺陷,它的价值在于让工程人员在开模、试制之前发现问题并调整方案。凯仕铁官网公开展示的工艺设计评审流程,即包含模流仿真、充型分析、凝固分析以及关键区域缩松评估等环节,用于辅助铸件工艺优化。
在材料与熔炼方面,灰铁铸件需要关注碳硅含量、铁液孕育处理和凝固特性;球铁铸件则需关注球化效果、石墨形态与化学成分的稳定性。铁液质量稳定,是降低缩松倾向的重要基础。
对局部厚大区域,可通过设置冷铁加快局部冷却,并配合冒口调整凝固顺序,使凝固沿远离冒口的区域向冒口方向推进,也就是常说的顺序凝固,让最后凝固区转移到冒口内,铸件本体则获得充分补缩。
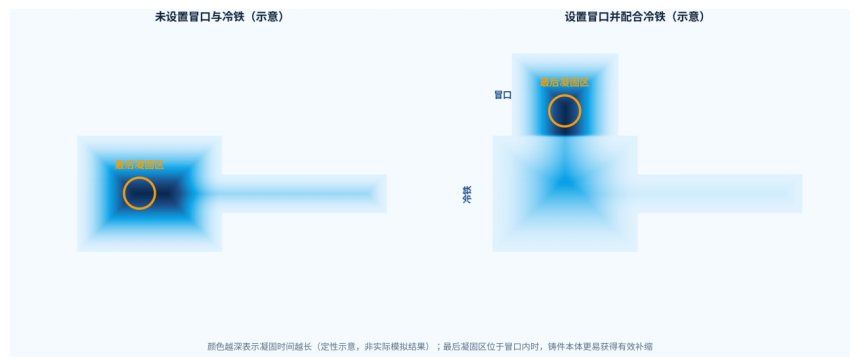
图3 凝固时间分布示意:加设冒口与冷铁后,最后凝固区转移至冒口
04 | 如何通过检测确认铸件是否存在缩松? |
缩松位于铸件内部,仅凭外观无法判断,需要借助检测手段确认。常见方法有三类:剖切解剖是通过切割铸件直接观察内部组织的传统验证方式,结果直观,但会破坏铸件,多用于工艺验证与失效分析;超声波检测可用于发现部分内部连续性问题,不破坏铸件,不过铸铁中的石墨会使声波衰减较大,检测工艺需要结合材料进行评定;工业CT可以呈现内部孔隙的三维分布,适用于要求较高的零部件,成本相对较高。实际应用中,应结合客户要求、产品结构和质量标准选择检测方式。
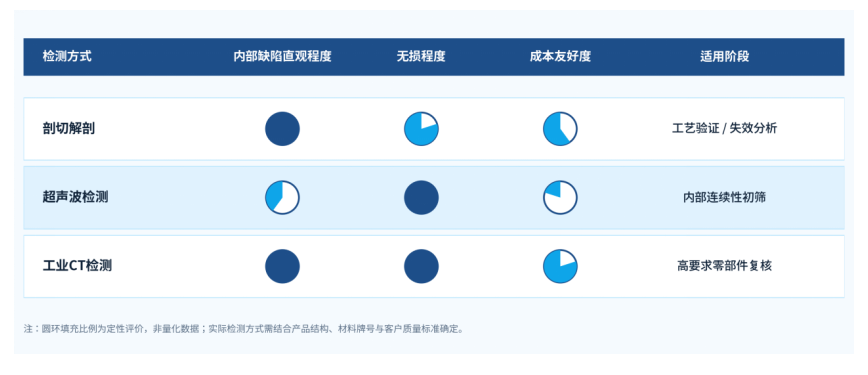
图4 三类内部缺陷检测方式的定性对比
05 | 凯仕铁如何通过系统化工艺管理降低缩松倾向? |
机床铸件不仅要成型,更要长期稳定使用。凯仕铁金属科技有限公司专注于工业铸件、铸铁件及定制化铸造解决方案,产品广泛应用于机床、汽车、电梯、农机、动力设备及高端装备制造领域。针对机床铸件,凯仕铁通过工艺设计评审、铸造模拟分析、首样验证和质量检测等环节,对铸件结构、充型过程、凝固过程及内部质量进行系统管理,形成“评审—模拟—验证—检测—优化”的闭环(见下图)。公司具备树脂砂和覆膜砂两类工艺生产能力,并布局海安、常州、宁国等生产基地,覆盖不同铸件的应用需求。
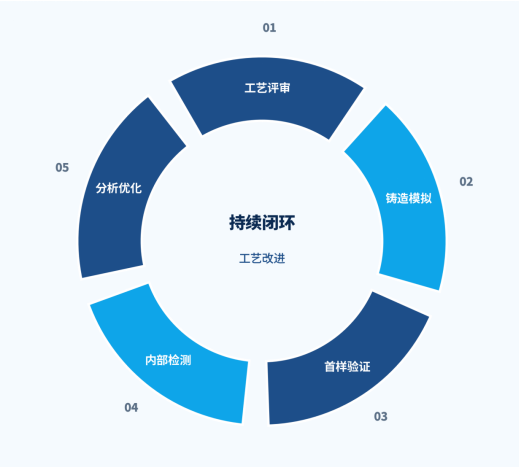
图5 缩松问题的工艺改进闭环
06 | 总结:解决缩松,要从工艺源头入手 |
机床铸件缩松并非单一因素所致,而是与产品结构设计、浇注系统、冒口设计、材料与熔炼状态、凝固过程等多个环节相关。要有效解决,需要把铸造经验与数字化工艺分析结合起来,在设计阶段就降低缺陷发生的可能,并在生产中持续验证与优化。对于机床、高端装备等对稳定性要求较高的行业,具备完整工艺开发能力的铸件供应商,更有条件帮助客户降低质量隐患,提升产品可靠性。
FAQ | 常见问题 |
Q1 什么是机床铸件缩松?
机床铸件缩松是指铸件凝固过程中,由于金属液补缩不足,在内部形成的微小孔洞或疏松缺陷。该缺陷多发生在厚大截面和热节区域,会影响铸件内部致密性和长期使用稳定性。
Q2 为什么机床铸件容易出现缩松?
机床铸件通常尺寸较大、结构复杂,存在床身、底座、滑座等厚壁区域。凝固过程中,如果浇注系统、冒口设计或冷却条件不合理,就容易造成局部补缩不足,从而产生缩松。
Q3 如何解决机床铸件缩松问题?
需要从工艺设计阶段入手,包括优化浇注系统、合理设计冒口与冷铁、稳定铁液质量、改善凝固顺序,并结合铸造模拟分析预测缩松倾向较高的区域。
Q4 模流分析可以解决机床铸件缩松吗?
模流分析不能直接消除缩松,但可以通过模拟充型、温度变化和凝固过程,提前预测可能出现缺陷的位置,帮助工程人员优化工艺,降低缩松发生的可能。
07 | 相关推荐 |
如果你想进一步了解机床铸件的质量问题与供应商评估,也可以参考以下文章:
▸ 《如何选择靠谱的机床铸件厂家:材料、工艺与质量体系解析》
▸ 《大型床身铸件质量管理全流程解析》
平台信息提交-隐私协议
· 隐私政策
暂无内容