行业资讯
机床铸件出现气孔是什么原因?解析气孔缺陷的产生机理与工艺解法
2026-09-10
了解详细
目前常见的铸件检测方法有UT超声检测、MT磁粉检测、RT射线检测和PT渗透检测。四种方法的原理、适用缺陷和材料条件各不相同,不能简单互相替代。本文从工程应用角度,逐一说明各方法的适用范围与限制,并梳理铸件采购时约定检测方案的要点。
铸件无损检测(NDT,Non-destructive Testing)是在不损伤零件使用性能的前提下,借助声、磁、射线、渗透等物理手段,发现材料或零件内部与表面不连续性的方法。铸件在熔炼、造型、浇注和凝固过程中,可能形成气孔、缩孔、缩松、夹渣、冷隔和裂纹等缺陷。这些缺陷的位置、形态和尺寸差别很大:内部缩松属于体积性缺陷,需要能够穿透或探入材料内部的方法;表面开口裂纹则更适合用磁粉或渗透检测。选择探伤方法时,应先确定目标缺陷,再匹配检测手段,而不是所有产品统一套用一种方式。
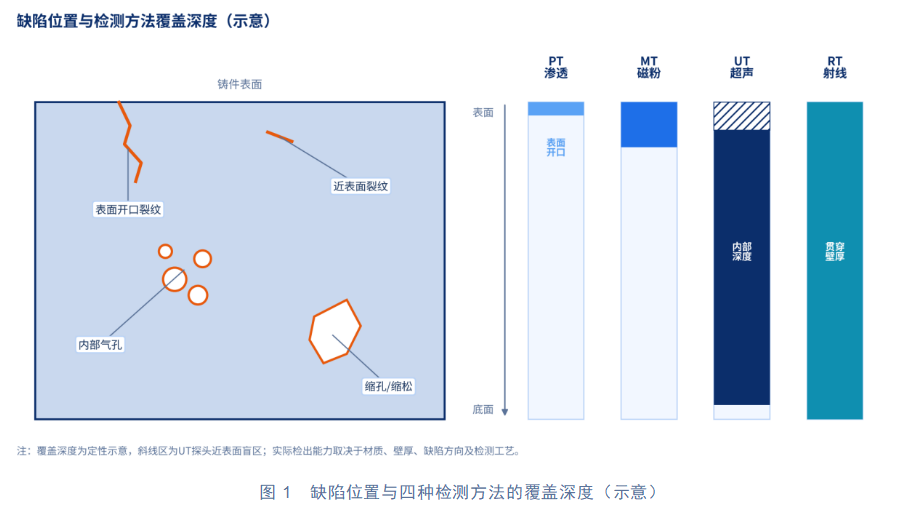
UT(Ultrasonic Testing)即超声检测,常称超声波探伤。探头向铸件内部发射超声波,声波遇到裂纹、缩松等界面会产生反射,仪器根据回波的位置与幅度,判断不连续区域所在的深度和大致范围。
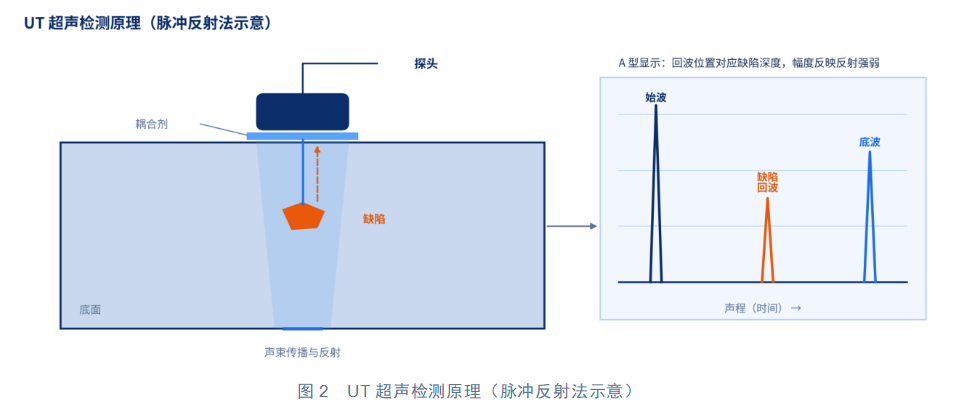
检测区域 内部;近表面存在探头盲区 | 典型目标 内部裂纹、缩松等不连续区域 |
检测条件 需要耦合剂及适宜的检测表面 | 材料条件 需具备良好的超声可探性 |
MT(Magnetic Particle Testing)即磁粉检测。铁磁性材料被磁化后,表面或近表面的裂纹等不连续处会产生漏磁场,施加的磁粉在该处聚集,形成可观察的磁痕显示。
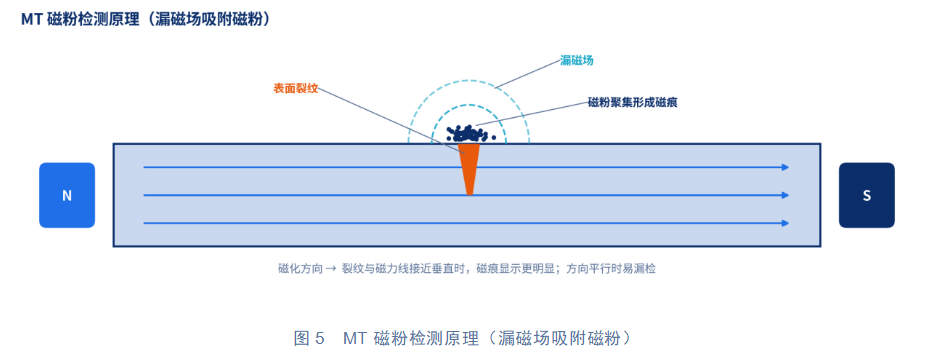
检测区域 表面及近表面 | 典型目标 表面和近表面裂纹 |
材料条件 铁磁性材料,如常见铸铁及部分铸钢 | 不适用 铝、铜等非铁磁性材料,奥氏体不锈钢铸件同样不适用 |
对于机床铸件、球墨铸铁件及部分承载铸钢件,如需检查加工表面、圆角或应力集中区域的裂纹,可根据材质和验收要求选用MT。磁化方向很关键:裂纹与磁力线接近垂直时漏磁更明显,接近平行时则不易显示。实际检测通常要沿不同方向分别磁化,避免因磁场方向不当造成漏检。
RT(Radiographic Testing)即射线检测,利用X射线或γ射线穿透铸件,不同区域对射线的吸收量不同,在胶片或数字探测器上形成影像,据此识别内部不连续性。
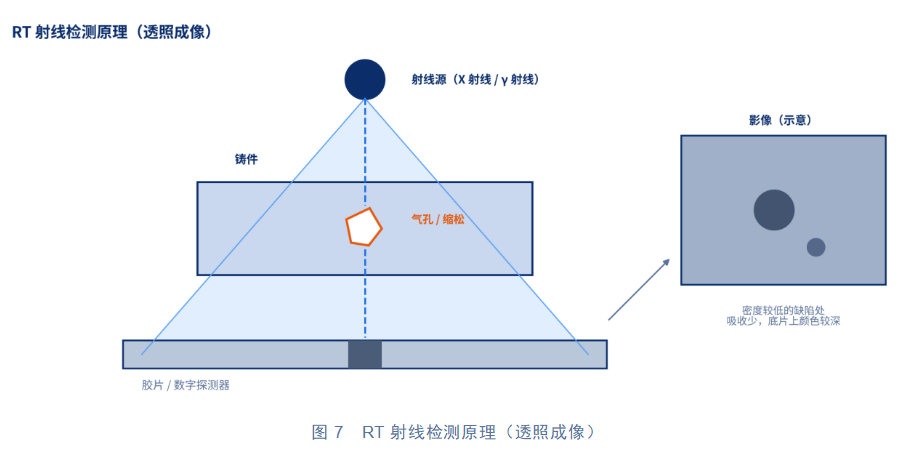
检测区域 内部 | 典型目标 气孔、缩孔、缩松及部分夹杂 |
结果留存 射线底片或数字图像可存档备查 | 综合考虑 检测成本、工件厚度及现场辐射防护条件 |
对于内部结构复杂、需要重点排查疏松或气孔的铸件,RT有明显优势。但RT并非对所有裂纹都有效:裂纹等面状缺陷与射线束夹角过大时,影像对比度会明显下降,容易漏检,缺陷方向、工件厚度及透照角度都会影响成像。检测方案需要结合产品结构和目标缺陷来制定。
PT(Penetrant Testing)即渗透检测,现场常称着色探伤。基本流程为预清洗、施加渗透剂、去除多余渗透剂、施加显像剂、观察评定:渗透剂进入表面开口缺陷,再由显像剂吸出,形成可见显示。按渗透剂类型,可分为在可见光下观察的着色渗透和在紫外灯下观察的荧光渗透。
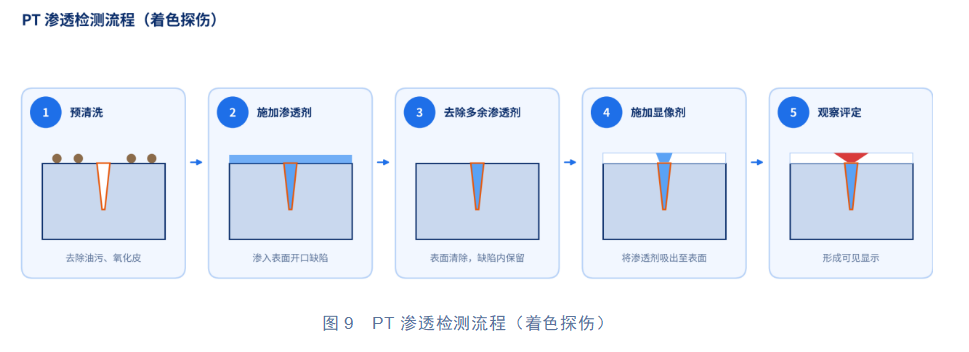
检测区域 表面开口 | 典型目标 与表面连通的裂纹、针孔等缺陷 |
材料条件 非多孔材料,铸铁、铸钢及铝合金均可,不受铁磁性限制 | 主要限制 无法检测封闭在材料内部的缺陷 |
铸件经机加工后,如需检查加工面是否存在开口裂纹,可根据表面状态和技术要求选择PT。表面残留的油污、氧化皮、涂层或过于粗糙的结构,会妨碍渗透剂进入缺陷,或造成背景干扰,检测前的表面清理直接决定显示效果。同时,喷丸、打磨和机加工可能使金属涂抹而封闭缺陷开口,必要时需先做浸蚀等处理再检测。
对比项目 | UT超声 | MT磁粉 | RT射线 | PT渗透 |
主要检测区域 | 内部 | 表面及近表面 | 内部 | 表面开口 |
基本原理 | 超声反射 | 漏磁聚粉 | 射线成像 | 渗透显像 |
典型目标 | 内部不连续 | 表面及近表面裂纹 | 气孔、缩松等 | 表面开口裂纹 |
材料要求 | 需具备超声可探性 | 铁磁性材料 | 需满足射线透照条件 | 表面非多孔材料 |
主要限制 | 受组织、形状影响 | 不适用于非铁磁材料 | 有辐射防护要求 | 不能检测内部封闭缺陷 |
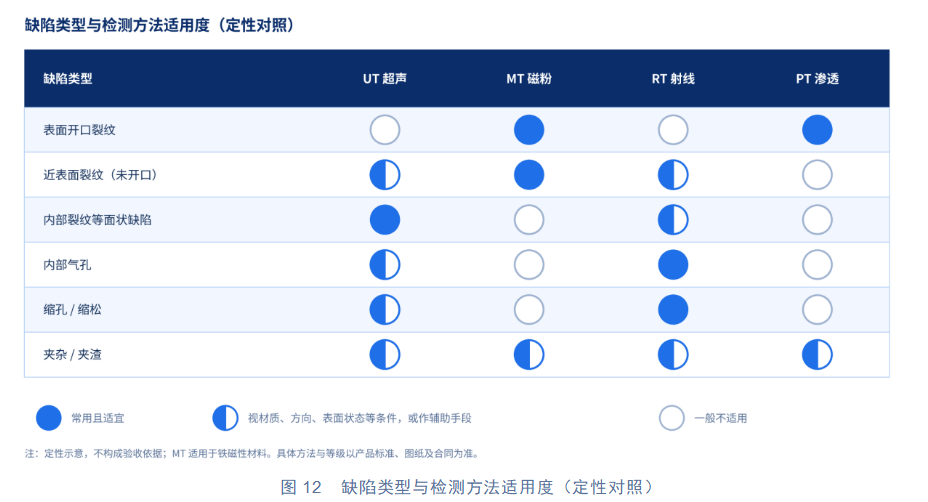
实际检测中,四种方法可以按产品要求组合使用:内部质量采用RT或适用的UT,表面裂纹采用MT或PT。具体组合、检测范围及验收等级,应以产品图纸、合同和适用标准为准。
对采购人员而言,技术协议或采购合同里不能只写一句“需要探伤”,建议明确以下六项内容:
01 检测对象 明确灰铁、球铁、铸钢或其他材质 | 02 检测位置 标注关键受力部位、加工区域、焊接区域或内部重点区域 | 03 检测方法 按缺陷类型确定UT、MT、RT或PT,必要时组合使用 |
04 检测比例 明确逐件检测、抽检或局部检测,以及抽检批次和数量 | 05 验收依据 明确执行标准、质量等级及缺陷允许范围 | 06 报告要求 约定检测报告、检测记录、人员资格及不合格品复检要求 |
铸件质量既取决于出厂前的检测,也取决于前端工艺设计、熔炼管理、造型制芯和凝固过程。检测能够发现已经形成的不连续缺陷,却无法替代铸造过程中的预防和过程管理。
凯仕铁金属科技有限公司专注于工业铸件、铸铁件及定制化铸造解决方案,产品应用于机床、汽车、电梯、农机、动力设备及高端装备制造领域。自有工厂配置了直读光谱、机械性能测试、布氏硬度、金相分析、超声波无损探伤及3D扫描等检测手段;公司服务流程也展示了超声波无损探伤、着色检测、首件尺寸比对及按客户标准验收等环节。
从询价、技术评审、工艺设计到首样交付和量产,凯仕铁会把客户对材质、尺寸、外观、内部缺陷和微观组织的要求,纳入前期技术沟通。有铸件采购需求的企业,建议在项目初期提供图纸、材质牌号、关键检测位置及验收标准,由技术团队共同确认适合的铸造与检测方案。
铸件询价与检测配合 询价时建议一并提供:图纸、材质牌号、关键检测位置、检测方法与比例、验收标准。 |
Q1 铸件检测一般采用哪几种无损检测方法? 常见方法包括UT超声、MT磁粉、RT射线和PT渗透检测。具体选择需要结合铸件材质、缺陷位置、结构形状及客户验收标准确定。 |
Q2 铸件内部气孔和缩松用什么方法检测? 内部气孔和缩松可考虑RT射线检测;部分具备超声可探性的铸件也可采用UT检测,具体取决于缺陷形态和产品标准。 |
Q3 铸铁件可以做磁粉检测吗? 常见灰铸铁和球墨铸铁具有铁磁性,在表面状态及检测条件满足要求时,可以采用MT检测表面和近表面裂纹。 |
Q4 UT超声检测和RT射线检测有什么区别? UT通过超声波反射信号判断内部不连续,RT通过射线穿透形成影像。两者对缺陷形态、方向及铸件结构的适应性不同。 |
Q5 铸件采购时是否需要要求100%无损检测? 视情况而定。检测比例应根据产品重要程度、使用工况、图纸要求及合同约定确定,可采用逐件检测、抽检或关键部位局部检测。 |
平台信息提交-隐私协议
· 隐私政策
暂无内容